
نصب و راه اندازی سیستم پوشش سنج واحد قلع اندود
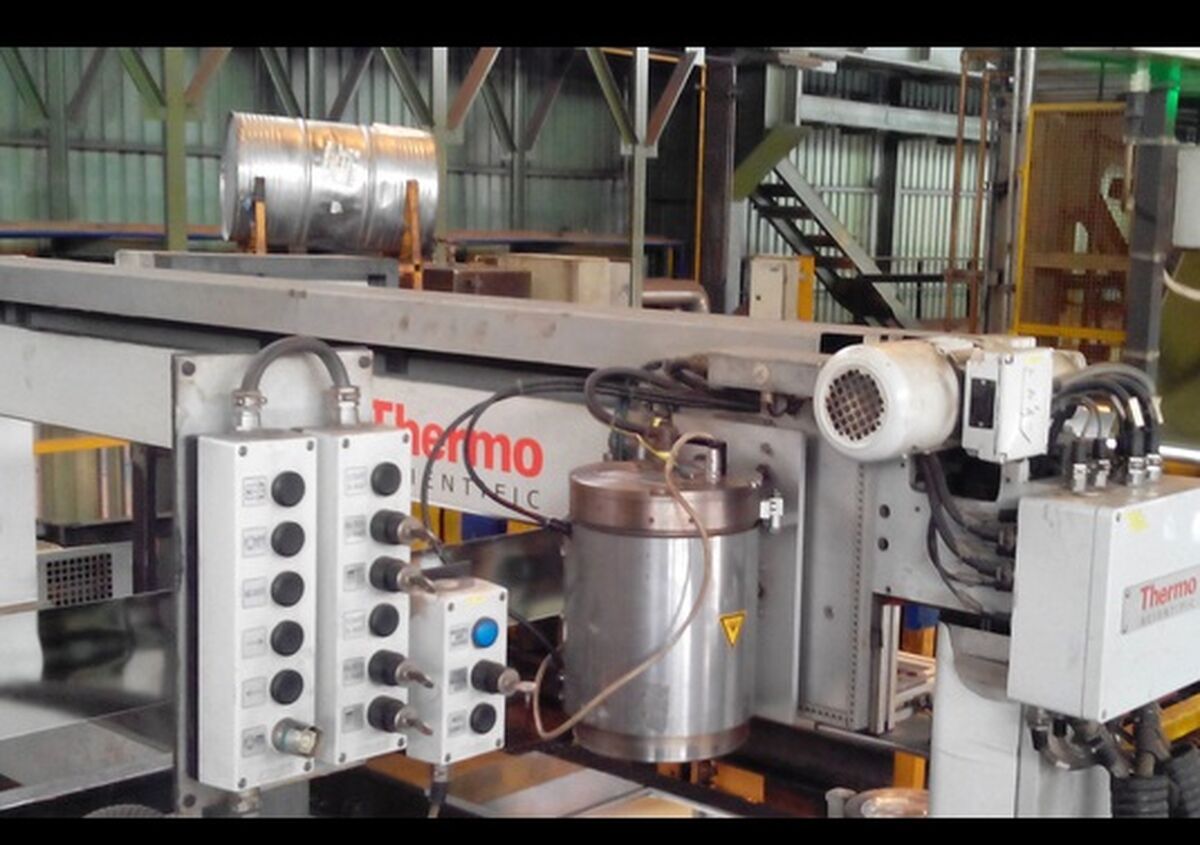
دنیای معدن - محسن جزمی مدیر بازرسی فنی و اتوماسیون از نصب و راه اندازی سیستم پوشش سنج واحد قلع اندود شرکت فولادمبارکه اصفهان خبر داد و گفت: این پروژه علاوه بر استفاده از دانش فنی کارکنان، صرفه جویی ده میلیارد ریالی را برای فولاد مبارکه به همراه داشت.
جزمی افزود: بومی سازی دانش تعمیر هد سیستم پوشش سنج و راه اندازی مجدد آن و همچنین کاهش هزینه با عدم خرید تجهیز از شرکت سازنده خارجی و تأیید اتوماسیون ناحیه، افتخار بزرگ دیگری را برای فولاد مبارکه رقم زد.
کامران کلوشانی رییس ابزار دقیق و کالیبراسیون نیز در این خصوص گفت: از کار افتادن هد پایینی سیستم پوشش سنج قلع اندود و ظاهر شدن پیغام خطا H.V Out Of Range بر روی کنترل سیستم پوشش سنج مربوط به هدهای بالا و پایین سیستم پوشش سنج ورق واحد قلعاندود، منجر به این شد که دستگاه قادر به اندازه گیری مقدار قلع پوشش ورق نباشد، بدین منظور با هماهنگی سایر واحدهای درگیر نسبت به تعمیر این سیستم اقدام و خوشبختانه در تاریخ 25 فروردین ماه سال جاری مورد بهره برداری قرار گرفت.
وی با اشاره به عوامل خرابی این سیستم یادآور شد: پس از شروع پروژه در تاریخ 15 شهریور ماه 94 ، با تعریف یک پروژه ، ابتدا کارشناسان واحد مبادرت به کنترل سیستم و عیب یابی آن نمودند که پس از این بازرسیها مواردی همچون خرابی لامپ مولد اشعه ایکس ، ایراد در ترانس تغذیه برد H.V، ایراد در ماژول H.V، ایراد در برد جریان فیلامان لامپ اشعه ایکس، ایراد در یونیزاسیون چمبر و برد اصلی سیستم پوششسنج به عنوان نمونه های از کارافتادگی تشخیص داده شد، که این ایرادها مشکلاتی همچون عدم تغذیه HV مربوط به لامپ ایکس، عدم ساطع شدن پرتو ایکس توسط لامپ، عدم اندازه گیری تعداد BACK SCATER ، عدم انتقال مقادیر به سیستم کنترلی و ... را به همراه داشت.
رییس ابزار دقیق و کالیبراسیون در ادامه به اقدامات انجام شده روی ماژول HV اشاره نمود وگفت: ماژول H.V از یک باکس فلزی که داخل آن از رزین با سختی بالا پرشده و دارای یک ورودی و یک خروجی و 4 خروجی فیدبک میباشد، تشکیل شده و بصورت عمودی روی برد اصلی هد قلع اندود نصب می گردد، با بررسی بعمل آمده علیرغم وجود مدارک فنی و نقشه در این خصوص مشخص گردید ورودی این ماژول 1000 ولت میباشد که توسط یک ترانس که روی برد اصلی قرار دارد تغذیه می گردد و خروجی آن 10 کیلو ولت با جریان ماکزیمم 150 میکرو آمپر است که برای تغذیه H.V لامپ اشعه ایکس استفاده می شود که متأسفانه این ماژول سوخته و تغذیه لامپ تامین نمی گردید، بدین منظور با همکاری واحد تعمیرات الکترونیک و همکاری شرکتهای همکار تصمیم به بومیسازی و ساخت دو عدد از این ماژول گرفته شد و در این راستا رزین داخل آن و همچنین مدار داخلی بصورت شماتیک مشخص و یک نمونه ساخته شد .
کلوشانی افزود: متأسفانه نمونه ساخته شده جریان مورد نظر را تأمین نمی کرد و این امر به علت متناسب نبودن مقاومت مربوط به مدار فیدبک آن بود، بنابراین پس از اقدام مجدد در این خصوص با نمونه موجود مربوط به هد بالایی و دقت بیشتر در خصوص حذف رزین، مشخص گردید که مقاومت فیدبک بجای 300 کیلو اهم باید 100 کیلو اهم باشد و با این تغییر، نمونه جدید ساخته و تست آن نیز موفقیت آمیز بود و با این بومی سازی H.V لامپ اشعه ایکس تأمین گردید.
رییس ابزار دقیق و کالیبراسیون ادامه داد: پس از رفع اشکال ماژول HV و مونتاژ هد، مشخص گردید که میزان پوشش اندازه گیری شده بسیار زیادتر از میزان مورد نظر می باشد ( 2.7g/m2) و چون میزان پوشش اندازه گیری شده با میزان پالس دریافتی توسط اتاقک یونش نسبت عکس داشت، بنابراین مواردی همچون اشکال لامپ اشعه ایکس و اشکال اتاقک یونش (یونیزاسیون چمبر) کنترل گردید.
وی مرحله بعدی پروژه را کنترل عملکرد لامپ اشعه ایکس بیان کرد و افزود: در این خصوص با توجه به اینکه لامپ اشعه ایکس از دو قسمت اصلی آند - کاتد و فیلامان تشکیل شده است برای اطمینان از سالم بودن لامپ مذکور اقدام به دمونتاژ و تست آن نمودیم که در این مورد ابتدا ولتاژ AC بین 0 تا 9 ولت به ورودی فیلامان اعمال گردید و لامپ روشن شد ، بنابراین مشخص گردید فیلامان داخلی لامپ سالم است، سپس کابل ورودی H.V تا مسیر اتصال آن به لامپ کنترل گردید که مشخص شد مشکلی وجود ندارد، بنابراین لامپ اشعه ایکس سالم بوده و نیاز به تعویض نداشت.
کنترل ولتاژ و جریان فیلامان و HV ورودی به لامپ از طریق برد اصلی هد از دیگر اقداماتی بود که رییس ابزار دقیق و کالیبراسیون به آن اشاره نمود و گفت: با توجه به ساخت ماژول H.V و اطمینان به عملکرد آن اقدام به کنترل مسیر ولتاژ فیلامان از طریق برد اصلی شد و با بررسی رد آن مشخص گردید قسمتی از برد اصلی ( 4لایه) که ولتاژ فیلامان را تأمین می کند معیوب و ولتاژ فیلامان در حالت راه اندازی صفر می باشد، بدین منظور با توجه به اینکه برد اصلی فاقد نقشه و در انحصار یک شرکت آمریکایی می باشد، اقدام به ساخت مدار تبدیل کننده ولتاژ 24 ولت ورودی به 9 ولت مورد نیاز با امکان تنظیم ولتاژ خروجی نمودیم که پس از ساخت برد مذکور و نصب در داخل هد و تأمین ولتاژ فیلامان، لامپ اشعه ایکس فعال و پرتو یونساز مورد نیاز تأمین گردید. در نهایت یکی از هد های مذکور راهاندازی و کالیبره گردید ولی میزان پوشش قرائت شده توسط هد دوم بسیار زیاد بود که لازم بود اتاقک یونش هد دوم کنترل گردد.
وی در خصوص اقدامات صورت گرفته در خصوص رفع اشکال اتاقک یونش هد دوم نیز گفت: با کنترل اتاقک یونش هد پایین، مشخص گردید که پوشش آلومینیومی روی اتاقک یونش نشتی بسیار کمی داشته و فشار گاز p10 داخل آن از حد مجاز کمتر می باشد و با توجه به اینکه شرکت سازنده، این تجهیز را بگونه ای ساخته که در صورت خرابی تعویض گردد ، بنابراین کلیه پیچهای اتصال مربوط به تلق آلومینیومی به وسیله چسب داخل محل رزوه محکم گردیده بود به همین علت هنگام دمونتاژ تلق تعدادی از پیچها در محل رزوه شکست که رفع اشکال مذکور ، زمان تعمیر اتاقک یونش را افزایش داد، بدین منظور پس از تعمیر و شارژ گاز p10 داخل اتاقک یونش و مونتاژ هد، مشکل رفع و نهایتاً سیستم پوشش قلع راه اندازی گردید .
کلوشانی، استانداردسازی فعالیت ها را از اقدامات مؤثر این پروژه قلمداد نمود و گفت: در این خصوص تهیه نقشه مدارات کارت H.V، تهیه نقشه مدارات کارت جریانH.V و تدوین دستورالعمل چگونگی تست از مهمترین این اقدامات می باشد.
وی در پایان از واحدهای نگهداری و تعمیرات تجهیزات پرتوزا ، نگهداری و تعمیرات تجهیزات آزمایشگاهی ، تعمیرات الکترونیک ، اتوماسیون و ابزار دقیق واحد قلع اندود که در اجرای این پروژه همکاری نمودند تشکر و قدردانی نمود.
دیدگاهتان را بنویسید