
کاهش زمان تعویض خط سگمنت های ریخته گری شرکت فولاد مبارکه اصفهان
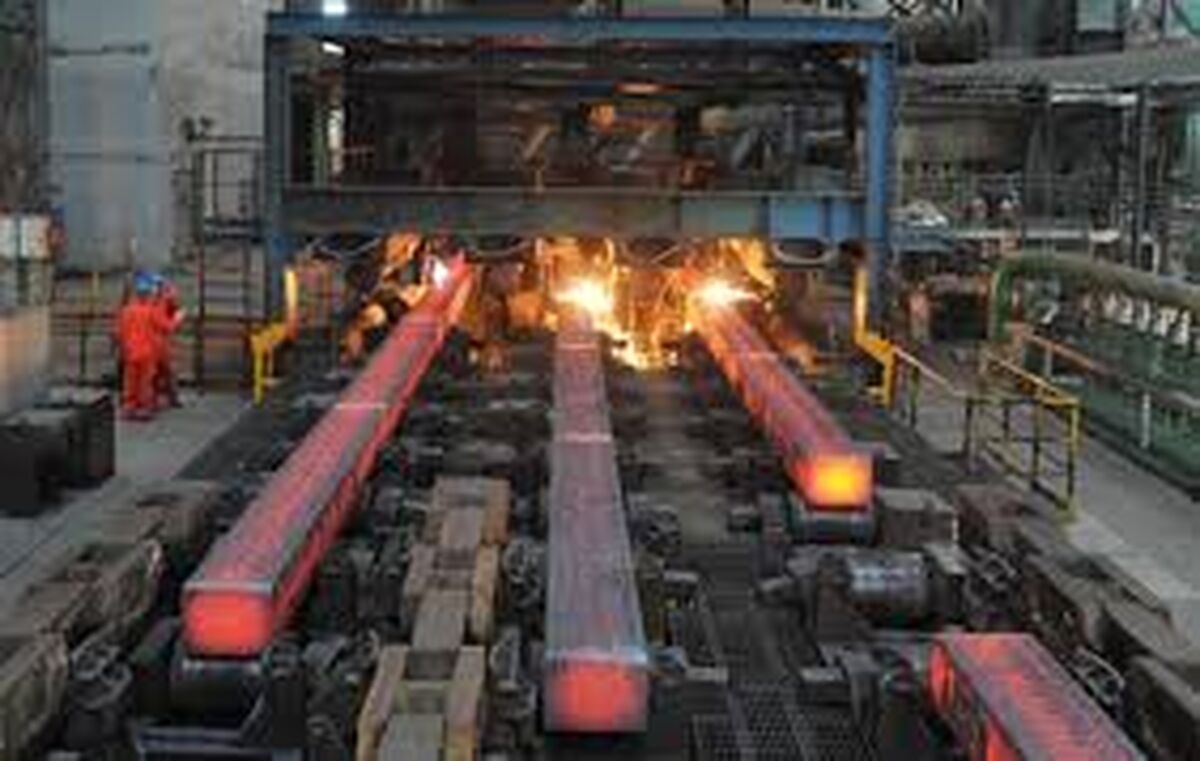
دنیای معدن - با انجام اصلاحات اساسی بر روی سگمنت های 6 تا 11 ماشینهای 2 و 4 ریخته گری مداوم، علاوه بر افزایش زمان آماده بکاری این ماشین های ریخته گری، مدت زمان تعویض خط به میزان 90 درصد کاهش یافت و با کاهش نفر ساعتی که در زمان تعمیرات صورت گرفت به لحاظ اقتصادی نیز یک میلیارد و 103 میلیون و 200 هزار ریال صرفه جویی اقتصادی حاصل شد.
به گزارش دنیای معدن وبه نقل از روابط عمومی شرکت فولاد مبارکه اکبر رضا زاده شیفت فورمن تعمیرگاه ریخته گری مداوم فولاد مبارکه افزود: ناحیه فولادسازی جهت تولید تختالهای با کیفیت بالاتر و همچنین افزایش توانمندی برای تولید محصولات خاص، اقدام به اجرای طرح توسعه بر روی ماشینهای 2 و4 ریخته گری نمود به نحوی که با اضافه کردن سگمنتهای 6تا 11 به جای غلتکهای کشاننده و مستقیم کننده ، این مهم حاصل گردید.
سگمنتهای 6تا11 مذکور دارای 6 ردیف غلتک بوده که وظیفه شکل دهی و افزایش کیفیت تختال تا انتهای ماشین ریخته گری را بر عهده داشته و بر روی هر دو خط ماشینهای ریخته گری 2 و4 نصب می شوند .هر سگمنت دارای 2 عدد غلتک موتوری می باشد که آب خنک کاری این غلتکهای موتوری،توسط روتاری جوینت از یک طرف غلتک وارد شده و پس از خنک کاری ازهمان طرف خارج می شود و درطرف دیگرغلتک، کوپلینگ و قطعات لازم جهت اتصال به موتور محرک نصب می شود که این طراحی اولیه 2 مشکل داشت : اول اینکه محل ورود و خروج آب خنک کاری طراحی ضعیفی داشته و در شرایط کاری ریخته گری، با نشتی آب و در نتیجه موجب توقف ماشین ریخته گری می شد دوم اینکه ، هرگاه نیاز به تعویض خط سگمنتهای 6تا11 باشد، سگمنت می بایست 180 درجه بچرخد بنابراین لازم است که جای کوپلینگ موتور و روتاری جوینت آب خنک کاری عوض شود لذا برای این کار، نفرات تعمیرکار می بایست مجدداً فریم های سگمنت را از هم جدا کرده و سپس هردو غلتک موتوری را دمونتاژ کرده و 180 درجه بچرخانند و پس از تغییر نشیمنگاه سنتر بیرینگ، غلتکهای موتوری را مونتاژ کرده و بعد فریم های سگمنت را روی هم اسمبل نمایند که مجموع این فعالیتها حدود 64 نفرساعت بوده که توسط 4 نفر به مدت16 ساعت انجام و تمام این زمان فعالیت بدون ارزش افزوده می باشد .
وی با اشاره به روند اجرای کارهای تعمیراتی بر روی سگمنتهای ریخته گری تصریح کرد: بنا به نیاز ماشینهای ریخته گری 2و4، در طول یک سال حدود 20 مرتبه می بایست خط سگمنتهای ریخته گری را تغییر داد که این امر نفرساعت بدون ارزش افزوده زیادی به واحد تحمیل کرده و موجب توقف ماشین ریخته گری در این مدت و همچنین کاهش بهره وری تعمیرگاه و ماشینهای ریخته گری می گردید.
وی در خصوص راهکار ارایه شده برای حل این مشکل گفت: برای برطرف کردن این مشکل، بر اساس یک پیشنهاد تصمیم گرفته شده که در هردو طرف غلتکهای موتوری ، کوپلیگی طراحی و نصب گردد که بتوان هم روتاری جوینت آب خنک کاری را روی آن نصب کرد و هم کوپلینگ مربوط به موتور به نحوی که هنگام نیاز به تعویض خط، به جای مراحل طولانی و بدون ارزش افزوده ی فوق و بدون نیاز به دمونتاژ کردن فریم ها و غلتکها ، فقط با تعویض جای روتاری جوینت و کوپلینگ موتور ، خط سگمنت را عوض کردکه به همین منظور برای انجام این کار ابتدا کوپلینگ مورد نظر طراحی شده سپس نقشه ساخت آن تهیه و طی یک درخواست ساخت تحویل کارگاه مکانیک تعمیرگاه مرکزی گردید و پس از ساخت، بر روی غلتکهای موتوری نصب گردید که برای این کار، بر روی نشیمنگاه روتاری جوینت و کوپلینگ موتور نیز اصلاحات لازم صورت گرفت تا قابلیت نصب بر روی هر دوطرف غلتک را پیدا نمایند.
شیفت فرمن تعمیرگاه ریخته گری مداوم فولاد مبارکه با اشاره به نتایج حاصل از اجرای این طرح موفقیت آمیز افزود: در نهایت با انجام اصلاحات و ساخت قطعات مورد نیاز، نصب آزمایشی انجام گرفت و سگمنت جدید به خط تولید ارسال گردید که پس از بهره برداری هیچگونه مشکل نشتی آب از سنتر بیرینگ مشاهده نشد و از طرفی مدت زمان تعویض خط نیز به میزان 90درصد کاهش پیدا کرد که از این طریق میزان یک میلیارد و 103 میلیون و 200 هزار ریال صرفه جویی اقتصادی ناشی از کاهش نفرساعت تعمیرات حاصل گردید و علاوه برآن زمان آماده بکاری ماشین ریخته گری نیز افزایش یافت بنابراین طرح جدید مورد تایید قرار گرفت و بر روی تمام سگمنتهای6 تا11 ماشینهای ریخته گری 2و4 این تغییر طرح انجام شد و در حال حاضر کاملاً در حال بهره برداری می باشد.
دیدگاهتان را بنویسید